Introduktion till produktionsprocessen för marina ankarkedjor - Del 1
Tillverkningen av fartygsankare av kolstål är en mycket specialiserad process som involverar flera exakt kontrollerade tillverkningssteg. Från valet av råmaterial till slutprodukten genomgår den kritiska steg som skärning, uppvärmning, smide, svetsning, värmebehandling, kvalitetskontroll och anti-korrosionsbehandling. Varje steg måste strikt följa internationella standarder för att säkerställa styrkan, segheten och korrosionsbeständigheten hos ankarkedjan.
I. Råmaterialberedning och skärning
1. Stålval
- Gjutstål väljs som huvudmaterial på grund av dess utmärkta hållfasthet och korrosionsbeständighet, vilket kan möta användningskraven för fartyg i tuffa marina miljöer.
– De vanliga stålspecifikationerna är 6 meter långa och 120 millimeter i diameter stålstänger, och dessa stålstänger kommer till fabriken i form av block på flera tiotals meter.
2. Exakt skärning
- Använd en brokran för att flytta stora stålstänger. Genom en automatisk såg skär du stålstängerna i sektioner med önskad längd, varje sektion väger över 100 kg.
- Skärningsprocessen måste säkerställa noggrannhet för att tillhandahålla råmaterial med lämpliga specifikationer för den efterföljande smidesprocessen.
II. Smide och formningsprocesser
1. Värmebehandling
- De skurna stålsektionerna skickas in i induktionsugnen och värms upp till över 1500 ℃. Scenen inuti ugnen liknar "en rasande solnedgång", med stålet som glöder i en eldorange färg.
- Uppvärmningstemperaturen måste kontrolleras noggrant, vanligtvis inom intervallet 530-600 ℃, för att göra stålet tillräckligt mjukt för formning.
2. Smidesprocess
– Det uppvärmda stålblocket utvinns med hjälp av mekaniska fixturer och placeras i en hydraulpress som applicerar tusentals ton kraft för smide.
– Stålet böjs till den ursprungliga formen av en stor kedjelänk, och denna process kräver extremt exakt mätning och erfarna operatörer.
- Tvärstångstillverkning: Det mindre runda stålet pressas genom en smidesutrustning till en "liten midja" form, som fungerar som stödstrukturen i mitten av ankarkedjan.
III. Svetsning och montering
1. Kedjelänksvetsning
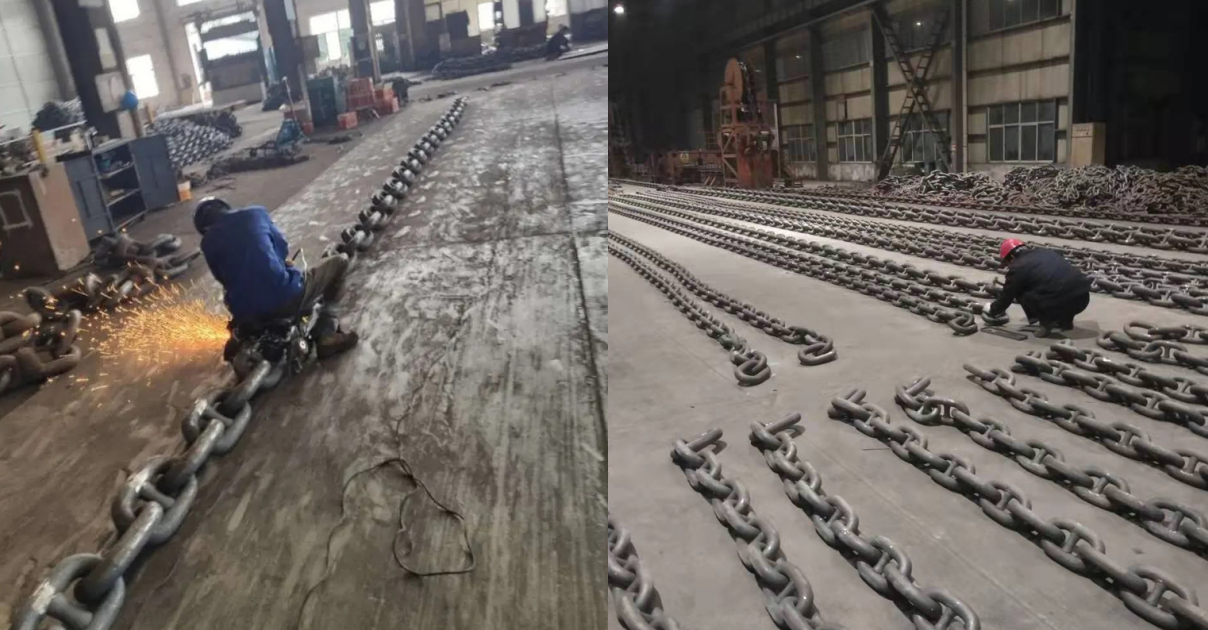
- De böjda kedjelänkarna svetsas automatiskt. Elektroderna pressar samman fogen och strömmen flyter genom stålet och genererar motståndsvärme som smälter komponenterna till en fullständig fast substans.
– Under svetsprocessen produceras "vackra järngnistor". Efter ca 15 minuter slocknar gnistor och kedjelänksvetsningen är klar.
2. Horisontell installation
- Placera den tillverkade horisontella stången i mitten av ankarkedjeringen, starta presspassningsutrustningen för att applicera tryck och bädda in den horisontella stången djupt i ankarkedjan.
- Den horisontella stången är stadigt bunden till ankarkedjekroppen genom svetsning, vilket säkerställer noggrannheten i den totala storleken och stabiliteten i formen på ankarkedjan.