Introduktion till produktionsprocessen för marina ankarkedjor - Del 2
IV. Värmebehandlingsprocess
1. Släckning och härdning
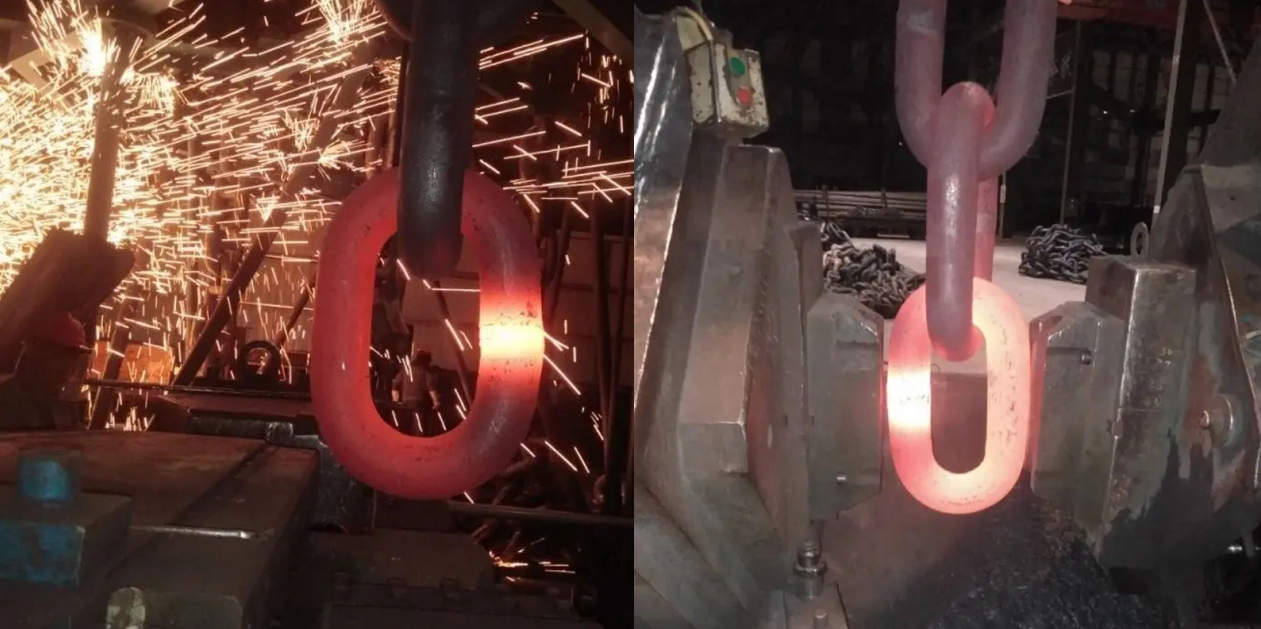
- Ankarkedjor måste genomgå 900 ℃ härdning och 600 ℃ härdning för att förbättra styrka och seghet.
- Forskning tyder på att slitstyrkan är bäst när den härdas vid 860 ℃, medan en ökning av anlöpningstemperaturen kommer att minska innehållet av nålliknande α-ferritfas och ändra cementiten från arkliknande till granulär.
2. Optimering av värmebehandlingsparametrar
– Hålltiden under anlöpning har en betydande inverkan på prestandan. Det har en märkbar effekt när hålltiden är mindre än 30 minuter, men effekten blir mindre när den överstiger 30 minuter.
- Värmebehandlingsutrustningen måste uppfylla krav som god värmekonserveringsprestanda, god enhetlighet i ugnstemperaturen och tillhandahållandet av ett flerpunkts temperaturmätningssystem.
V. Kvalitetsinspektion och verifiering
1. Dragprov
- Den kompletta ankarkättingssektionen (kallad "skott") är cirka 27 meter lång och genomgår ett dragprov som kräver att den tål tiotusentals ton kraft.
– En automatisk dragmaskin sträcker ut alla länkar för att verifiera om styrkan uppfyller standarderna. Varje brott i något skede kommer att göra att hela ankarkedjan misslyckas.
2. Icke-förstörande testning
– Magnetisk partikeltestning och röntgenfelsdetektering används för att upptäcka mikrosprickor som är osynliga för blotta ögat.
- Ultraljudstestning undersöker interna defekter för att säkerställa integriteten hos ankarkedjestrukturen.
3. Övriga tester
- Korrosionsbeständighetstest: Placera ankarkedjan i havsvatten i 7 dagar och observera graden av ytrostning.
- Kolpulvertest: Upptäck små sprickor som inte är synliga för blotta ögat.